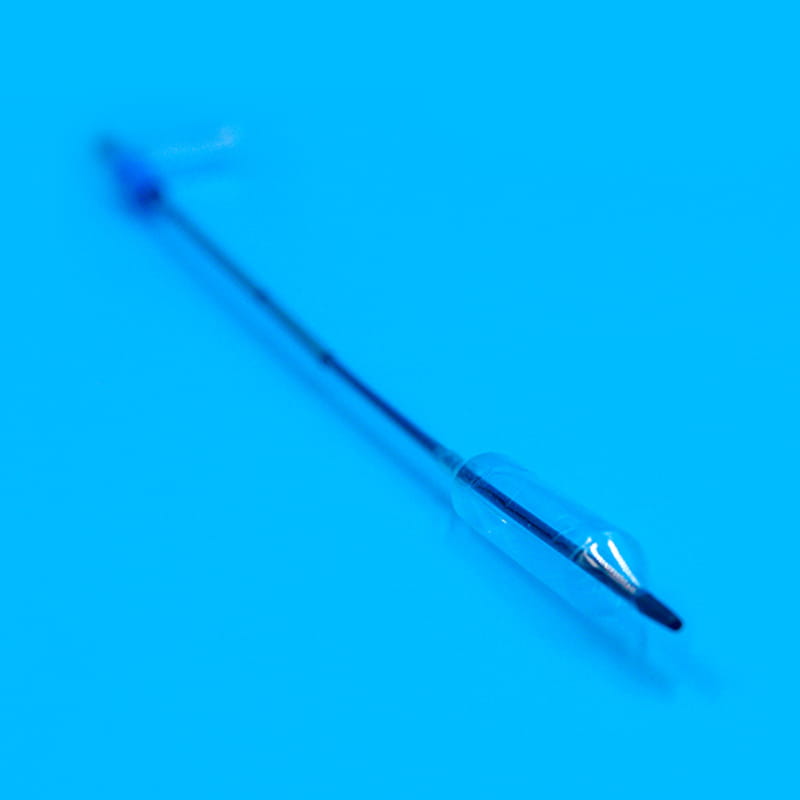

Hvorfor forsterket innføringshylsedesign er viktig i multi-level intravenøs kanylering
Å designe komponenter for intravenøs kanylering på flere nivåer er en krevende oppgave for enhetsingeniører. En rørbane som må bære flere kanaler, guidekabler og hjelpeinstrumenter kan svikte på forutsigbare måter. Veggen kan bøyes med en tett radius, lumen kan kollapse under aksial belastning, eller skyvekraften kan klatre til sammenstillingen blir vanskelig å kontrollere. Mange av disse problemene kan ikke løses ved polymervalg alene. De avhenger av hvordan rørveggen er bygget og hvordan kappen oppfører seg ved gjentatt håndtering.
Denne artikkelen ser på rørsiden av problemet. Den fokuserer på den forsterkede kappen, som danner den strukturelle ryggraden i en multi-nivå intravenøs kanylering montering. Vi forklarer materialet og den strukturelle logikken bak en trådforsterket innføringshylse, ytelseskriteriene som ingeniører og innkjøpsteam bør sjekke, de vanlige integrasjonsscenariene og de tilpassede produksjonsalternativene som OEM-prosjekter vanligvis krever.
Alt innhold er skrevet fra perspektivet til en medisinsk kateterkomponentleverandør. Vi leverer halvferdige rør som nedstrømsprodusenter integrerer i sine egne ferdige enheter, så diskusjonen forblir fokusert på komponentdesign, dimensjoner, materialer og produksjonspraksis.
Forstå komponentkravene til kanylering på flere nivåer
Hva kanylering på flere nivåer krever fra en enhetsdesigner
Fra et enhetsutviklingssynspunkt trenger en tilgangsdesign med flere nivåer en støttestruktur som kan holde formen mens flere elementer passerer gjennom den. Hylsen må opprettholde en konsistent indre diameter langs hele arbeidslengden, overføre skyvekraft uten å bøye seg, og gjenopprette geometrien etter å ha blitt bøyd. Designere trenger også slangen for å tåle gjentatt innsetting og uttrekking av instrumenter uten overflateskade eller lumenforvrengning.
Fordi disse kravene samhandler, påvirker en endring i én eiendom vanligvis de andre. Økende veggstivhet forbedrer radiell støtte, men reduserer fleksibiliteten. Senking av friksjonen hjelper instrumentpassasjen, men kan gjøre en kappe vanskeligere å feste eller sammenføye. Godt komponentvalg betyr å balansere disse avveiningene mot den spesifikke geometrien og bruksforholdene til den ferdige enheten.
Kjerneytelseskriterier for innføringshylsterør
Ingeniør- og innkjøpsteam vurderer vanligvis forsterkede mantelrør mot et felles sett med kriterier. Tabellen nedenfor oppsummerer de oftest etterspurte egenskapene og hvorfor hver enkelt er viktig på komponentnivå.
| Kriterium | Hva den beskriver | Hvorfor det betyr noe |
|---|---|---|
| Knekkmotstand | Evne til å bøye seg uten kollaps | Holder lumen åpen under ruting |
| Radiell støtte | Motstand mot veggdeformasjon | Beskytter arbeidskanalen |
| Kontrollert fleksibilitet | Bøyestivhet langs lengden | Tilsvarer målbanegeometrien |
| Lav overflatefriksjon | Enkel instrumentpassasje | Reduserer trykkkraftvariasjonen |
| Kjemisk motstand | Stabilitet med kontrastmidler og løsemidler | Støtter kompatibilitet med ferdige enheter |
| Steriliseringstoleranse | Dimensjonsstabilitet etter sterilisering | Bevarer geometri på tvers av behandlingen |
En forsterket vaskulær tilgangskateterslange som oppfyller disse kriteriene konsekvent er lettere å integrere, validere og skalere. Leverandører som kan dokumentere testresultater mot hvert kriterium hjelper kundene sine med å redusere utviklingstiden.
Strukturen til en trådforsterket innføringshylse
FEP som basismateriale for vaskulær kappeslange
Fluorert etylenpropylen, ofte kalt FEP, er mye brukt som polymersjiktet i forsterkede mantelrør. Den tilbyr lav overflatefriksjon, god optisk klarhet, motstand mot mange kjemikalier og løsemidler, og kompatibilitet med vanlige steriliseringsmetoder. Disse egenskapene gjør FEP til en praktisk base for en FEP vaskulær tilgangskjede hvor jevn instrumentpassasje og pålitelig veggadferd er nødvendig.
FEP behandler også godt inn i tynne vegger. Ingeniører kan justere veggtykkelsen innenfor et smalt område for å balansere lumenstørrelsen mot den totale ytre diameteren. Dette betyr noe i design med flere nivåer, der hver brøkdel av en millimeter påvirker hvor mange elementer som kan dele et begrenset tverrsnitt.
Fjærspiralforsterkning for intervensjonshylsedesign
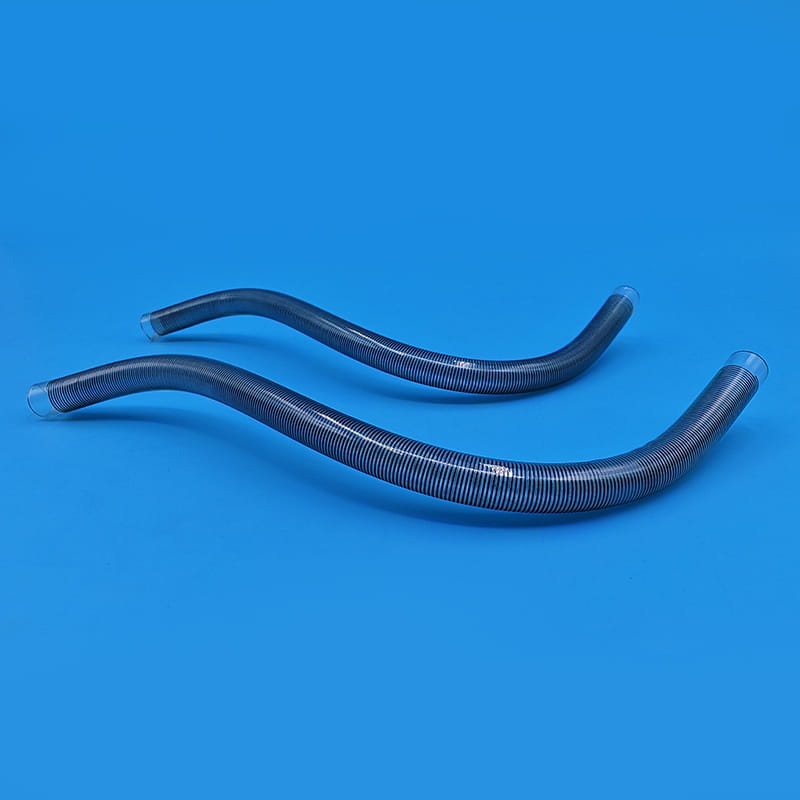
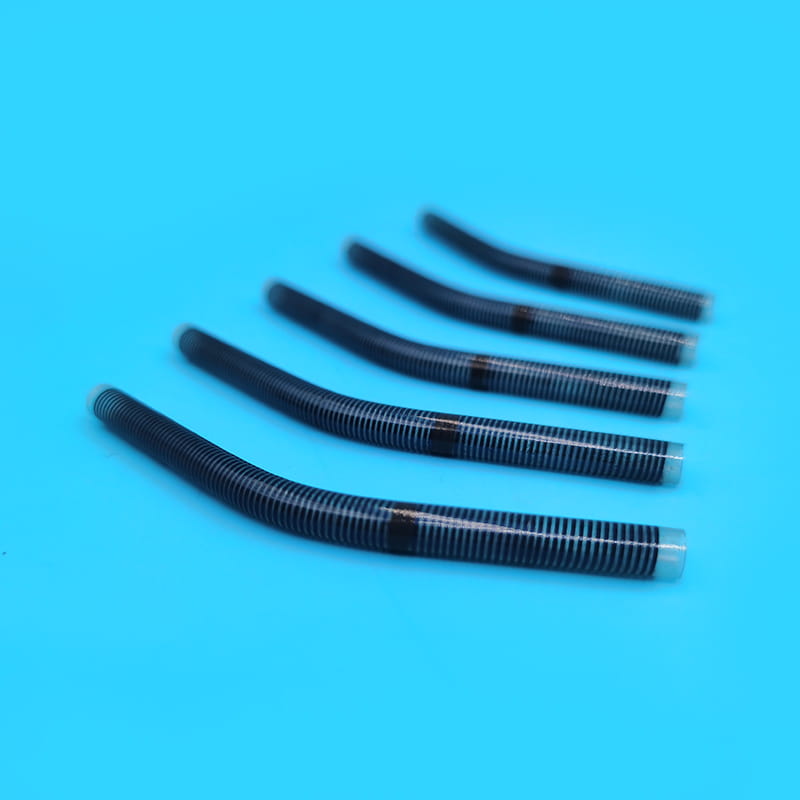
En fjærforsterket FEP-kappe plasserer en spiralformet metalltråd mellom to polymerlag. Spolen bærer bøylebelastning, slik at veggen motstår å flate ut når slangen bøyes eller skyves. Polymerlagene holder på sin side lumen glatt og forsegler spolen fra arbeidsmiljøet. Resultatet er en kappe som holder seg fleksibel i lengden samtidig som den opprettholder en åpen kanal.
Spolegeometri styrer mye av ytelsen. Tråddiameter, stigning og antall spoleomdreininger per lengdeenhet påvirker hver stivhet og kinkmotstand. En tettere stigning øker generelt den radielle støtten og reduserer bøyeradiusen der veggen begynner å deformeres, mens en bredere stigning øker fleksibiliteten. Komponentdesignere velger disse parameterne i henhold til målbanen og instrumentene som må passere gjennom kappen.
Figuren nedenfor viser den lagdelte veggstrukturen som brukes i en typisk trådforsterket innføringshylse.
Designfordeler med fjærforsterket FEP-kappe
Den forsterkede strukturen gir flere praktiske fordeler for komponentleverandører og enhetsteamene som integrerer rørene deres. Disse fordelene er mest synlige når en kappe må fungere pålitelig på tvers av mange innsettinger og i stramme ruter.
Knekkmotstand
Spolen holder lumen åpen under bøyning, noe som reduserer sjansen for veggkollaps under utplassering av enheten.
Balansert stivhet
Radiell støtte og fleksibilitet kan stemmes sammen gjennom spolestigning og polymerveggtykkelse.
Glatt lumen
FEP-innerforingen gir lav friksjon, og støtter jevn passasje av hjelpeinstrumenter.
Prosesskompatibilitet
FEP tolererer vanlige steriliseringsruter og kjemisk eksponering som finnes i arbeidsflyter for ferdige enheter.
- Lavere risiko for komponentfeil under montering og håndtering av enheten.
- Mer repeterbar trykkkraft når instrumenter byttes ut gjennom hylsteret.
- Bedre dimensjonsstabilitet på tvers av behandlings- og steriliseringstrinn.
- Større designfrihet for kunder som trenger en tilpasset lengde eller diameter.
For en komponentleverandør er den sentrale verdien av en forsterket struktur forutsigbarhet. En kappe som oppfører seg på samme måte på tvers av produksjonspartier lar nedstrømsprodusenten fokusere på ferdig enhetsvalidering i stedet for rørvariasjoner.
Vanlige bruksområder for forsterkede innføringshylsterkomponenter
Komponent for utvikling av sentral venøs tilgangsenhet
Sentrale venøse tilgangsenheter krever ofte en kappe som kan holde en definert kanal mens det ferdige produktet rutes gjennom en lengre og noen ganger buet bane. En forsterket design med kontrollert stivhet gir enhetsutvikleren en stabil slangeplattform som kan tilpasses ulike kateterlengder og spisskonfigurasjoner.
Perkutan intervensjonstilgangshylserør
I intervensjonsapparatfamilier, en vaskulær skjede må tåle gjentatt passasje av guidetråder, dilatatorer og sekundære katetre. Fjærforsterket FEP-rør velges ofte her fordi spolen motstår kollaps mens den glatte foringen holder friksjonen håndterbar over flere utvekslinger.
Støtterør for flerkanalssammenstillinger
Flerkanalsenheter kombinerer flere funksjonelle rør til en ferdig enhet. Den forsterkede kappen kan tjene som det ytre støtteelementet som holder kanalene i posisjon, opprettholder avstand og hindrer en kanal i å forvrenge en annen under håndtering. Ingeniører som jobber med disse sammenstillingene ber vanligvis leverandører om klare dimensjonstoleranser og konsistent spolegeometri over hele lengden.
- Bekreft antall kanaler og deres nødvendige klaringer.
- Definer rutebanen, inkludert de forventede bøyeradiene.
- Velg spolestigningen og veggtykkelsen som samsvarer med stivhetsmålet.
- Verifiser kappen mot instrumentstørrelsene den må akseptere.
Tilpassede produksjonsalternativer for OEM-prosjekter
De fleste enhetsutviklingsprosjekter bruker ikke katalogdimensjoner som de er. OEM-team trenger vanligvis en kappe tilpasset en spesifikk ferdig enhet, og det er her tilpasset komponentproduksjon blir viktig. En dyktig leverandør kan justere hoveddimensjonene, legge til sekundærbearbeiding og dokumentere materialkjeden.
Egendefinerte dimensjonsalternativer
Dimensjonene nedenfor er typiske områder for forsterket mantelrør. Sluttverdier bekreftes alltid mot tegningen og prosjektkravene.
| Parameter | Typisk eksempelområde | Designpåvirkning |
|---|---|---|
| Indre diameter | 0,5 til 6,0 mm | Stiller inn instrumentklaringen |
| Ytre diameter | 0,8 til 8,0 mm | Setter fotavtrykket i sammenstillingen |
| Veggtykkelse | 0,10 til 0,30 mm | Balanserer støtte og lumenstørrelse |
| Spolestigning | 0,3 til 1,2 mm | Kontrollerer fleksibilitet og knekkmotstand |
| Total lengde | 100 til 1200 mm | Tilsvarer enhetens banelengde |
Sekundære behandlingstjenester
Utover basisrøret krever OEM-prosjekter ofte sekundært arbeid. Sidevegghull kan stanses for å gi væske eller instrumenttilgang på definerte punkter. Spissforming kan produsere en kontrollert endegeometri for sammenføyning eller forsegling. Kutting til fast lengde sikrer at hver del matcher monteringstegningen. Hvert trinn bør dokumenteres med sin toleranse og inspeksjonsmetode slik at kunden kan spore den ferdige komponenten.
Arbeidsflyten nedenfor viser et typisk tilpasset prosjekt fra tegningsgjennomgang til levering.
Overflatebehandling og alternative materialer
Avhengig av applikasjonen, kan en kunde be om en hydrofil overflatebehandling for å redusere friksjonen når kappen blir fuktet, eller kan be om en alternativ medisinsk kvalitet polymerbase for et spesifikt kjemisk miljø. Hver endring endrer behandlingsvinduet og testplanen, så disse alternativene bør defineres tidlig i prosjektet.
Materialsporbarhet og dokumentasjon
Medisinsk dokumentasjon er en kjernedel av å levere OEM-komponenter. Batch-sporbarhet knytter hver ferdige lengde tilbake til sitt råmaterialeparti. Materialsertifikater og målinspeksjonsregistreringer kan følge hver forsendelse, noe som støtter kundens eget kvalitetssystem og revisjonskrav. Å be om et spesifikasjonsark og en prøveplan ved starten av et prosjekt er en effektiv måte å avstemme forventninger på.
Hvordan velge forsterket kapperør for prosjektet ditt
Kritiske tekniske parametere å evaluere
Når man sammenligner leverandører av forsterket kappe, bør ingeniører se forbi nominelle dimensjoner. Følgende parametere gir et mer fullstendig bilde av hvordan slangen vil oppføre seg under bruk.
- Sprengtrykk og veggintegritet under intern belastning.
- Levetid for bøyesyklus, som viser hvordan strukturen holder seg etter gjentatt bøying.
- Friksjonskoeffisient på innerforingen for instrumentpassasje.
- Lysoverføring, nyttig når enheten krever visuell inspeksjon av lumen.
- Tretthetsbestandighet for spiral-til-polymerbindingen over forventet levetid.
Matchende hylsespesifikasjon til enhetens design
Spesifikasjonen bør følge enhetsarkitekturen. Start med å telle kanalene kappen må støtte og det største instrumentet som må passere gjennom det. Deretter definerer du rutebanen og bøyeradiusen den ferdige enheten vil se. Disse inngangene bestemmer den indre diameteren, spolestigningen og veggtykkelsen. Bekreft til slutt den totale lengden og eventuelle sekundære behandlingsbehov. En leverandør som stiller disse spørsmålene tidlig er vanligvis bedre i stand til å levere en rørløsning som passer designet uten omarbeiding.
Testing og valideringsmetode for kappekomponenter
En forsterket kappe bør valideres mot de samme forholdene som den ferdige enheten vil oppleve. En praktisk valideringsplan kombinerer vanligvis dimensjonell inspeksjon, mekanisk testing og prosesskompatibilitetskontroller. Dimensjonskontroll bekrefter innvendig diameter, ytre diameter, veggtykkelse og lengde mot tegning. Mekanisk testing måler knekkradius, radiell deformasjon under belastning og bøyesyklusytelse. Kontroller av prosesskompatibilitet bekrefter at slangen beholder sin geometri etter sterilisering og eksponering for væskene som brukes i den ferdige enheten.
- Dimensjonskontroll av hvert parti mot godkjent tegning.
- Knik- og kollapstesting ved minste bøyeradius.
- Gjentatt bøy- og push-sykling for å observere strukturelle endringer.
- Dimensjonell og visuell gjennomgang etter sterilisering.
Ved å dele en klar testplan med leverandøren kan begge parter bli enige om akseptgrenser før produksjonen starter. Dette unngår tvister senere og forkorter veien fra prototype til utgitt komponent.
Ofte stilte spørsmål
Q1: Hva brukes en trådforsterket innføringshylse til?
Det er en halvferdig slangekomponent som gir strukturell støtte, et åpent lumen og kontrollert fleksibilitet i en ferdig enhet. Enhetsprodusenter integrerer den i sammenstillinger som krever en stabil kanal for guidekabler og hjelpeinstrumenter.
Spørsmål 2: Hvorfor er FEP mye brukt for vaskulær tilgangshylser?
FEP tilbyr lav overflatefriksjon, god kjemikaliebestandighet, optisk klarhet og kompatibilitet med vanlige steriliseringsmetoder. Den bearbeides også til tynne, ensartede vegger, noe som hjelper designere med å holde lumen stor i forhold til den ytre diameteren.
Spørsmål 3: Kan en fjærforsterket kappe påføres intravenøse kanyleringsenheter med flere nivåer?
Ja. Spolelaget støtter veggen mot kollaps mens monteringen rutes og håndteres, noe som gjør konstruksjonen egnet som støtteelement i flernivåkonstruksjoner. Den nøyaktige spolestigningen og veggtykkelsen avhenger av kanalantallet og rutebanen.
Q4: Er tilpasset sidehullsbehandling tilgjengelig for forsterket medisinsk kateterkappe?
Tilpasset sidehullsbehandling tilbys vanligvis som en sekundær tjeneste. Hullposisjon, størrelse og avstand er definert på tegningen og verifisert ved inspeksjon slik at den ferdige komponenten samsvarer med enhetens krav.
Spørsmål 5: Hvilke steriliseringsmetoder fungerer med FEP-forsterket innføringshylse?
FEP er kompatibel med mange vanlige steriliseringsruter. Den egnede metoden for en gitt enhet bør bekreftes gjennom kundens egen validering, og leverandøren bør gi dimensjonsdata før og etter den valgte prosessen.
Konklusjon og neste trinn for komponentinnkjøp
En trådforsterket innføringshylse er en kritisk komponent for multi-nivå intravenøse kanyleringsenheter. Spolestrukturen og polymerforingen av medisinsk kvalitet jobber sammen for å opprettholde et åpent lumen, støtte kontrollert fleksibilitet og gi forutsigbar oppførsel på tvers av håndtering og prosessering. Når spesifikasjonen tilpasses nøye til enhetsdesignet, blir hylsen en stabil plattform for utvikling av nye produkter.
Ingeniør- og innkjøpsteam som planlegger et nytt prosjekt kan starte med å utarbeide en tegning med de nødvendige dimensjonene, antall kanaler, ruteveien og testforventningene. Ved å dele disse inputene tidlig kan en leverandør foreslå en praktisk innføringshylster løsning, inkludert prøver for evaluering og en tydelig tilbudsbane.
For more information, please call us at +86-18913710126 or email us at .
Å designe komponenter for intravenøs kanylering på flere nivåer er en krevende oppgave for enh...
A bourdon rør er en av de mest pålitelige måtene å konvertere væsketrykk til en mål...
Å velge en inseminasjonskateter ser ut som en rutinemessig innkjøpsoppgave inntil d...
Et gradert ernæringsrør laget av TPU løser et spesifikt problem: klinikere må verifisere innfø...
Hvorfor kinking og kollaps fortsatt begrenser endoskopisk arbeid I daglig endoskopisk pr...
Hvorfor konisk geometri er viktig i dreneringsrør Hver dreneringsledning er avhengig av ...